
Er komt een beugel terug van de lijn waarbij één bevestigingsmiddel ontbreekt, en de enige aanwijzing is een boring van 4,6 mm in een stalen plaat. Het kiezen van M5 omdat het "er ongeveer goed uitziet", is de manier waarop assemblages eindigen met gestripte schroefdraden, ratelende deksels en garantieretouren.
Hier is eerst de conclusie: een gatdiameter verkleint het veld tot een of twee kandidaten, maar bevestigt nooit op zichzelf een schroefmaat. Je hebt nog twee feiten nodig: of het gat schroefdraad bevat en, als dat het geval is, wat de spoed is. Een gewoon gat werkt andersom: het wordt op maat gemaakt voor de schroef in plaats van erop afgestemd.
De hele controle duurt ongeveer tien minuten met een schuifmaat en een draadspoedmeter, en het neemt het meeste giswerk weg voordat iemand naar de kraankast reikt.
Beslis eerst: gat met schroefdraad of gewoon gat
Een gat met schroefdraad is een negatief van de schroef. De diameter die u over de draadtoppen meet, ligt dicht bij de grootste diameter van de schroef, dus een getapt M6-gat meet gewoonlijk tussen 5,9 en 6,0 mm. Een gewoon gat is nergens negatief over. Het is ofwel een gat dat groter is geboord dan de schroef, of een geleidegat dat kleiner is geboord, zodat een draadvormende schroef zijn eigen pad kan snijden.
Daarom kan dezelfde boring van 4,6 mm naar een M5 verwijzen machineschroef in een nauwsluitend gat of op een zelftappende schroef van 5 mm in een iets ondermaatse piloot. Alleen de aanwezigheid of afwezigheid van draden scheidt de twee gevallen.
- Haal een houweel rond de boring. Een spiraal die je kunt voelen, betekent een machinedraad. Een gladde, vaag gepolijste wand betekent meestal dat er een draadvormende schroef in is gedreven en later is verwijderd.
- Controleer de uitgangszijde. Zelftappende en zelfborende schroeven laten in dunne platen vaak een kleine uitstulping of een stervormige spleet rond het uitgangsgat achter.
- Zoek naar een inloopafschuining. Typisch voor een tapgat is een afgeschuinde of verzonken ingang. Een geperforeerd gat heeft er meestal geen.
Meet de boring voordat u deze matcht
Fouten bij deze stap worden overgenomen door elke stap erna, dus meet twee keer en noteer het getal.
- Ontbraam eerst het gat. Een opgerolde lip kan 0,2 mm aan de meting toevoegen en u een maat groter maken.
- Gebruik de binnenste kaken van een schuifmaat en meet twee metingen met een tussenruimte van 90 graden, en bereken het gemiddelde. Onronde gaten komen vaak voor bij geponste platen.
- Blijf uit de buurt van verzinkboren en afschuiningen; meet alleen het cilindrische gedeelte.
- Onder de 3 mm is een schuifmaat niet betrouwbaar. Gebruik pinmeters of een maat voor kleine gaten, afgelezen met een micrometer.
- Noteer de meetwaarde tot 0,05 mm en noteer de materiaaldikte. De lengte van de verloving is net zo belangrijk als de diameter.
Zodra je het nummer hebt, vergelijk het dan met een standaardtafel in plaats van met een schroef die op de bank ligt.
| Nominale maat | Standplaats | Tapboor | Sluit de opruiming | Gratis opruiming |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Als het gat van schroefdraad is voorzien en de boring tussen twee nominale maten valt, regelt de spoedmeter dit. De steek is de afstand tussen aangrenzende toppen, en maakt veel beter onderscheid dan alleen de diameter, vooral waar metrische en inch-reeksen elkaar overlappen.
| Gemeten boring (mm) | Metrieke kandidaat | Inch-kandidaat | Standplaats difference |
|---|---|---|---|
| 4,8 tot 5,0 | M5 × 0,8 | Nr.10-24 UNC | 0,80 versus 1,06 mm |
| 6,0 tot 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 versus 1,27 mm |
| 7,9 tot 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 versus 1,41 mm |
Roestvrije onderdelen verdienen in dit stadium een tweede blik, omdat vreten en toonhoogtekeuze op elkaar inwerken: maat en spoed kiezen voor roestvrijstalen schroeven volgt dezelfde logica met strengere grenzen.
De verhoudingsregel voor zelftappende en draadvormende schroeven
Wanneer het gat vlak is en de schroef zijn eigen schroefdraad afsnijdt, wordt het gat bemeten als een deel van de grootste diameter van de schroef. Meet de schroef eerst met een schuifmaat en pas vervolgens de verhouding voor het materiaal toe.
Diameter van het geleidegat als aandeel van de grootste diameter van de schroef, per materiaal
Deze vensters zijn uitgangspunten, geen specificaties:
- Thermoplastische kunststoffen: 0,75 tot 0,85 van de grootste diameter. Met glas gevulde soorten zitten aan de onderkant omdat ze gemakkelijker barsten onder hoepelspanning.
- Plaatstaal and aluminium: 0,85 tot 0,90. Plaat dunner dan 1 mm heeft een proportioneel groter gat nodig om scheuren te voorkomen.
- Gegoten aluminium en zink: 0,80 tot 0,85, met aandacht voor de wanddikte van de nok en de afstand van de nok tot de rand.
- Hout: 0,70 tot 0,80 in hardhout, 0,60 tot 0,70 in zachthout. Soorten en vochtgehalte veranderen deze cijfers merkbaar.
Twee faalwijzen ondersteunen het raam. Een te klein gat verhoogt het aandrijfkoppel, splijt plastic nokken en breekt kleine schroeven aan de kop af. Een te groot gat raakt de tweede montage kwijt en kan de uittrekkracht met een derde of meer verminderen. Draai drie testschroeven in afval van hetzelfde materiaal en dezelfde dikte voordat u een instelling op de lijn loslaat.
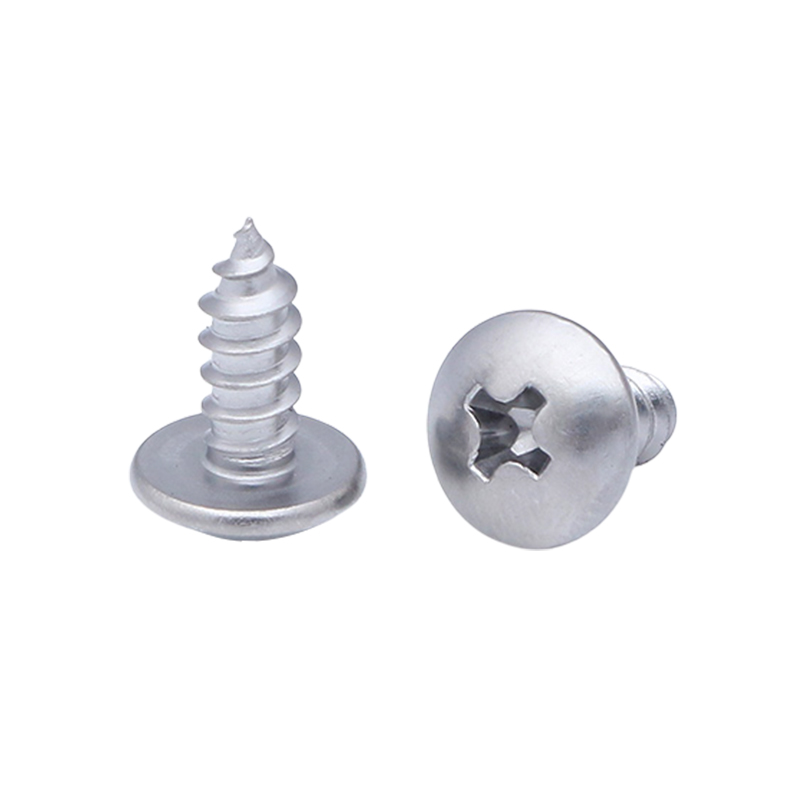
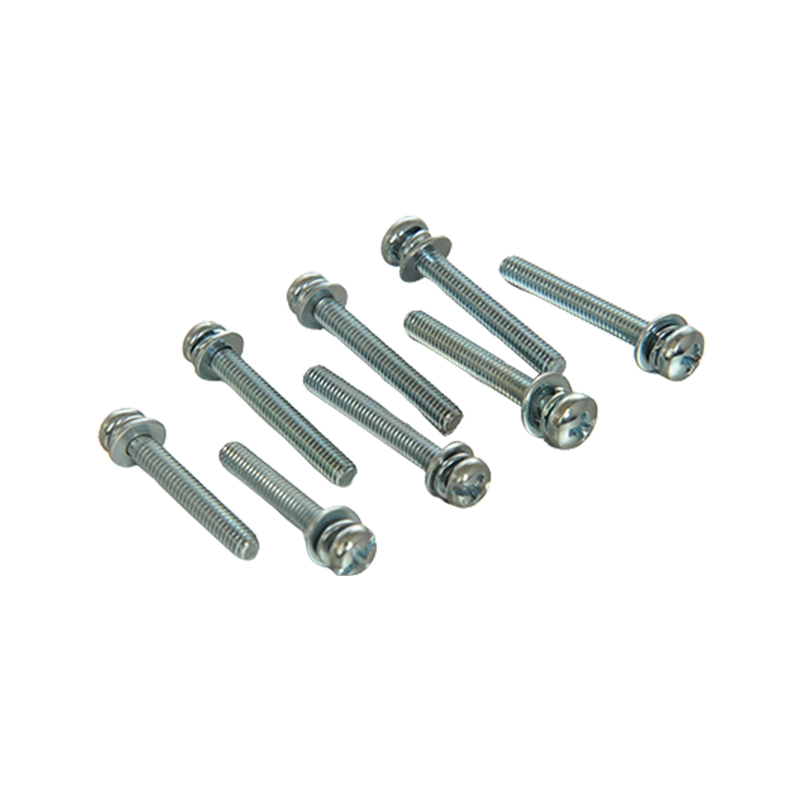
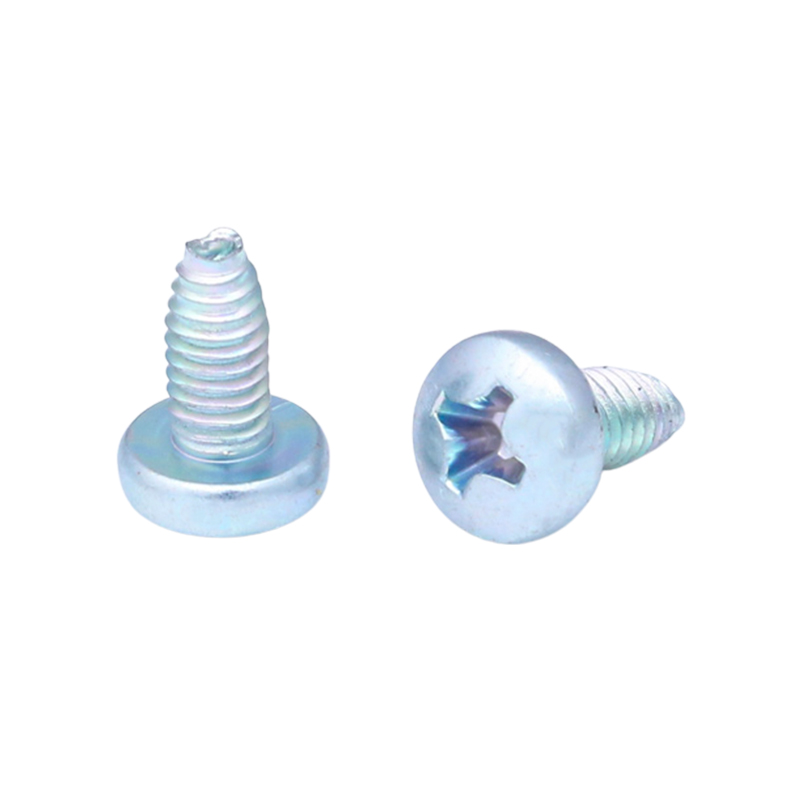 Zelftappende borgschroef met kruiskop Voor plaatwerkconstructies combineert deze kruiskopschroef zelftappende schroefdraden met borgende eigenschappen en spreidt de klembelasting over een groter gebied. Bekijk Product →
Voor plaatwerk is een draadvormende schroef met kruisgleuf de gebruikelijke keuze: de punt begint vierkant in een geboorde pilot, en de pankop verdeelt de klembelasting over een groter gebied dan een verzonken kop.
Wanneer het gat te groot, gestript of versleten is
Als de boring meer dan ongeveer 1,2 keer de nominale schroefdiameter meet, zal de originele bevestiger niet blijven zitten. Opties, gerangschikt op inspanning en kosten:
- Ga één maat groter en tik opnieuw. Houd ten minste één volledige draaddiameter aan materiaal rond het gat aan en controleer de randafstand voordat u gaat boren.
- Installeer een draadinzetstuk. Herstelt de oorspronkelijke schroefgrootte en is de standaardreparatie voor aluminium- en magnesiumbehuizingen.
- Gebruik een inpers- of klinkmoer. Beste op plaat van 0,8 tot 2 mm, waar er niet genoeg wand is voor een betrouwbare schroefdraad; de flens spreidt de belasting in plaats van deze te concentreren op twee of drie schroefdraden.
- Vullen en opnieuw boren. Lassen, hardsolderen of een structurele epoxy gevolgd door een nieuw gat, gebruikt wanneer het onderdeel duur is of de reparatie onzichtbaar moet zijn.
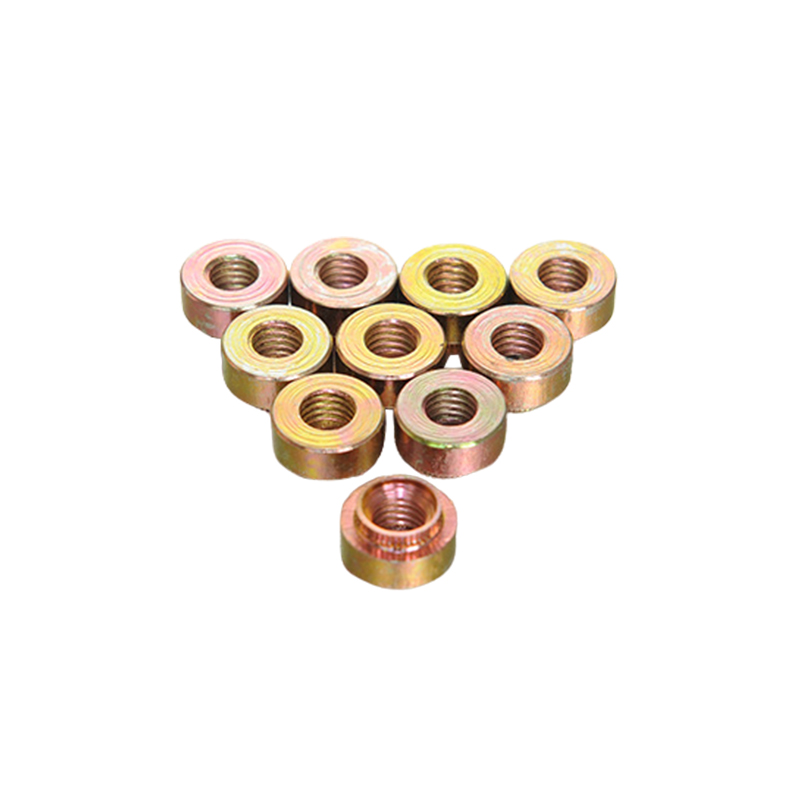 M3 drukklinkmoer voor dunne platen Een inpersmoer met schroefdraad voor de bevestiging van dunne platen, ontworpen om in het substraat te worden ingebed en een permanent standaardschroefverbindingspunt te bieden zonder veel dikte toe te voegen. Bekijk Product →
Op dunne platen is een inpersmoer meestal de goedkoopste permanente bevestiging, en hierdoor blijft de bijpassende schroef een standaard catalogusitem in plaats van een speciaal item.
Zet het formaat op papier
Het reverse-engineeren van een schroef uit een gat is prima voor een reparatie. Het is een slechte basis voor een productietekening, omdat de volgende persoon die hetzelfde gat gaat meten een iets ander nummer krijgt. Schrijf de toelichting in de volgorde waarin een leverancier deze leest:
- Nominale diameter en spoed, bijvoorbeeld M5 × 0,8.
- Lengte onder het hoofd, en de standaard waartegen het wordt gemeten.
- Kopstijl, aandrijftype en elke wasmachineconfiguratie.
- Materiaal- en eigendomsklasse.
- Afwerking en de corrosie-eis, zoals een aangegeven aantal neutrale zoutsproei-uren.
- Geldende norm (ISO, DIN, ANSI/ASME, GB) en eventuele toleranties die hiervan afwijken.
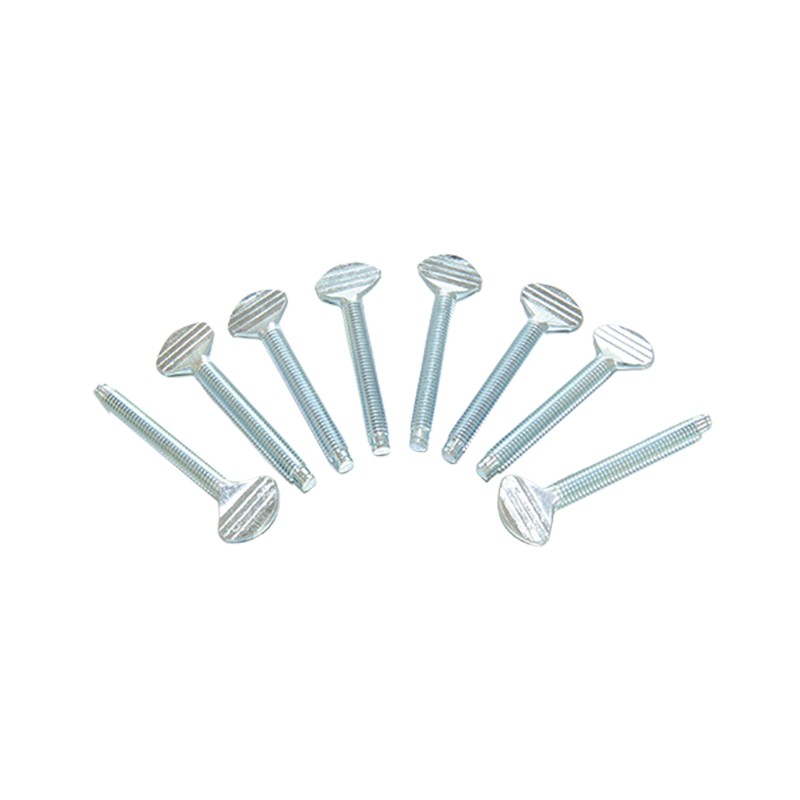 Aangepaste niet-standaard platte kopschroef Een op maat gemaakte bevestiger met platte kop voor gaten die niet overeenkomen met de catalogusafmetingen, en biedt een groter contactoppervlak om de druk te verdelen in precisie- of trillingsgevoelige assemblages. Bekijk Product →
Wanneer het gemeten gat niet precies overeenkomt met een catalogusformaat, is een niet-standaard schroef meestal goedkoper dan het opnieuw bewerken van het gat, vooral bij onderdelen die de bewerkingsfase al voorbij zijn.
Het verkrijgen van het schroefvolume
Het matchen van een schroef met een gat is een ontwerptaak. Het stabiel houden van die match over een miljoen onderdelen is een productiekwestie. Drie punten bepalen of de pasvorm het volume overleeft:
- Dimensionale consistentie. Grote diameter- en spoedtoleranties op de schroef moeten zo strak zijn dat een op een monster afgestemd proefgat nog steeds werkt op het tienduizendste deel.
- Materiaal- en afwerkingsstabiliteit. Een verandering in de laagdikte, vooral zinkvlokken of gegalvaniseerd zink, verschuift de effectieve diameter met een paar honderdsten van een millimeter en kan een goede passing in een perspassing veranderen.
- Gedocumenteerde inspectie. Vraag maatrapporten, koppel- en uittrekgegevens, zoutsproeiresultaten en RoHS-verklaringen bij de zending in plaats van na een claim.
Een fabrikant die werkt volgens de GB-, DIN-, ISO- en ANSI/ASME-normen kan één tekening in verschillende markten bezitten, wat van belang is als dezelfde assemblage in Europa en Azië wordt gebouwd. Het is de moeite waard om het geheel te bekijken assortiment zelftappende schroeven tegen uw proefgatinstellingen en om monsterpartijen te vragen die uit dezelfde productierun zijn getrokken in plaats van uit de voorraad.
Een schuifmaat, een spoedmeter en een standaardtafel zijn in bijna alle gevallen voldoende: meet de boring, beslis of deze van schroefdraad of gewoon is, bevestig de spoed en vergelijk deze vervolgens met een tafel voordat u een kraan of een schroefbak aanraakt. Tien minuten meten is elke keer goedkoper dan een geretourneerde batch.